
Авторське право © 2022 Adewo Automation Equipment Co.,ltd. Всі права захищено.
Links Sitemap RSS XML Політика конфіденційності

Паперові пакети всюди — продуктові магазини, роздрібні магазини, прилавки виносу. Але за кожним чистим, добре складеним паперовим мішком стоїть інструмент, який більшість людей ніколи не бачить: кубик. Штамп для паперових пакетів — це фанерна дошка з гострими сталевими лінійками (лінійкою для різання) і лінійками для згинання, встановленими в прорізи, вирізані лазером. При натисканні на папір він вирізає форму сумки та створює лінії згину одним рухом.
Якщо ви працюєте в пакувальному бізнесі, знання того, як виготовляються ці штампи — і як зробити їх швидше й точніше — може справді змінити ваше виробництво. Цей посібник крок за кроком проведе вас через повний процес виготовлення штампа.
Перш ніж переходити до кроків, давайте з’ясуємо, що ви насправді будуєте.
Штамп для паперових мішків — це матриця зі сталевим правилом. Він складається з трьох основних частин:
- Штампована плита: товста фанерна плита, зазвичай 12–18 мм, виготовлена з березового або кленового шпону. Він має бути міцним, рівним і стабільним, тому що будь-яке викривлення призведе до того, що вся матриця відірветься.
- Правила різання: тонкі сталеві леза, зазвичай товщиною 2 або 3 пункти, які розрізають папір.
- Правила згинання: коротші, тупі правила, які вдавлюють лінії згину в папір, не розрізаючи його.
Дизайнер створює макет матриці в програмному забезпеченні САПР (AutoCAD, Illustrator або Cimex), використовуючи різні кольори або шари, щоб відокремити лінії різання від ліній згинання. Файл експортується як DXF або DWG — стандартні формати програмного забезпечення для виготовлення штампів. Далі процес переходить у майстерню.
Перш ніж почати, переконайтеся, що у вас є:
- Штампована дошка: 12–18 мм лазерна фанера (береза або клен)
- Лінії для різання: сталеві лінійки 2 (0,71 мм) або 3 (1,07 мм)
- Правила згинання: зазвичай 2 або 3 пункти, коротше, ніж правила різання
- Гумовий виштовхувальний матеріал: гумові смужки, розміщені навколо лінійок, щоб виштовхнути папір після розрізання
- Файл дизайну CAD: формат DXF або DWG
- Машина для лазерного різання (або доступ до неї)
- Обладнання для згинання лінійок (ручне або автоматичне)
- Верстат для різання биговок
Все починається з дизайну. Вам потрібен креслення CAD, на якому точно буде показано, де сумка буде розрізана і де вона буде складена. Сприймайте це як дорожню карту для кубика.
- Підтвердьте стиль сумки, розмір, товщину паперу та структуру складання.
- Створення або отримання файлу CAD у форматі DXF або DWG.
- Чітко позначте три типи ліній: лінії розрізу (суцільні), лінії згину (пунктирні або пунктирні) і лінії перфорації, якщо необхідно.
- Ще раз перевірте свої розміри. Маленька помилка в конструкції стає великою помилкою в матриці.
Коли дизайн буде готовий, імпортуйте файл DXF у програмне забезпечення для лазерного різання.
- Встановіть масштаб і початкову точку.
- Нанесіть на карту шари, щоб програмне забезпечення знало, які лінії є лініями розрізу, а які – лініями згинання.
- Введіть товщину матриці та тип матеріалу.
- Встановіть потужність лазера, швидкість різання та компенсацію пропилу.
«Проріз» — це ширина прорізу, який лазер пропалює на платі. Це критично. Якщо проріз занадто широкий, правило буде ослабленим і може витягнутися під час пресування. Якщо слот занадто вузький, плата може деформуватися або навіть розколотися. Стандартна ширина прорізу становить 2 точки (приблизно 0,71 мм) або 3 точки (приблизно 1,07 мм).
Покладіть фанерну дошку на стіл машини. Вирівняйте його з нульовою точкою та надійно закріпіть. Дошка, яка зміщується під час різання, означає зіпсовану матрицю. Більшість сучасних машин використовують зонд або систему автоматичного відстеження для налаштування незначних коливань товщини дошки, утримуючи лазер на постійній відстані.
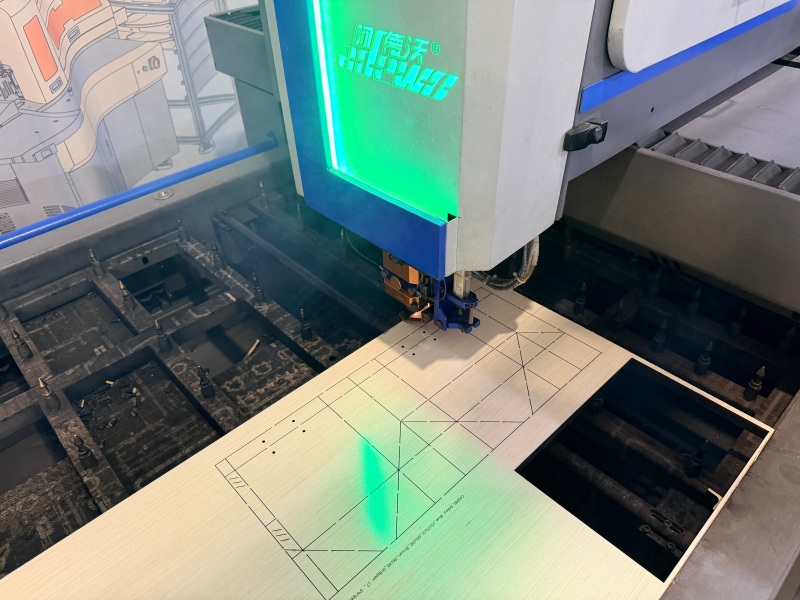
Тут починає формуватися матриця. CO2-лазер випалює точні прорізи в фанері вздовж ліній різання та згинання.
- Запустіть програму різання та стежте за першими кількома прорізами.
- Переконайтеся, що ширина та глибина щілини відповідають вашим вимогам.
- Слідкуйте за містками — невеликими нерозрізаними ділянками, які тримають дошку разом між близько розташованими лініями.
- Після різання видаліть відходи та огляньте дошку.
Лазер не прорізає наскрізь. Він пропалює щілини достатньо глибокі, щоб надійно утримувати правила, залишаючи нижню частину дошки недоторканою.
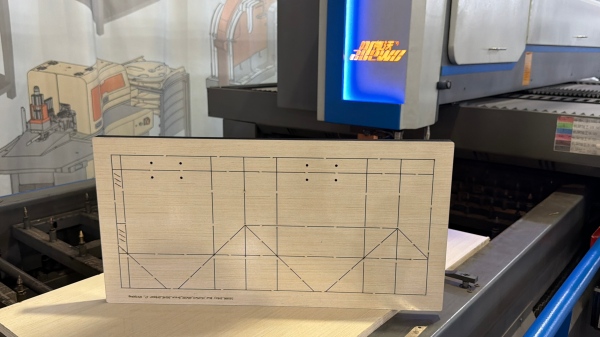
Тепер вам потрібно сформувати сталеві лінійки відповідно до конструкції матриці. Правила різання - гострі леза; лінії біговки тупі та трохи коротші.
- Виберіть правильну товщину та висоту лінійки для своєї дошки.
- Згинайте правила відповідно до кривих і кутів у проекті CAD.
- Відріжте кожне правило необхідної довжини.
- Для складних форм вам може знадобитися перем’язати (вирізати) лінейки в місцях напруги, щоб запобігти розтріскуванням.
У ручних цехах це робиться за допомогою лінійкогиба і лінійки. У більш просунутих цехах автоматичний згинальний верстат обробляє весь процес із цифрового файлу, правил згинання та різання з набагато меншою ручною помилкою.
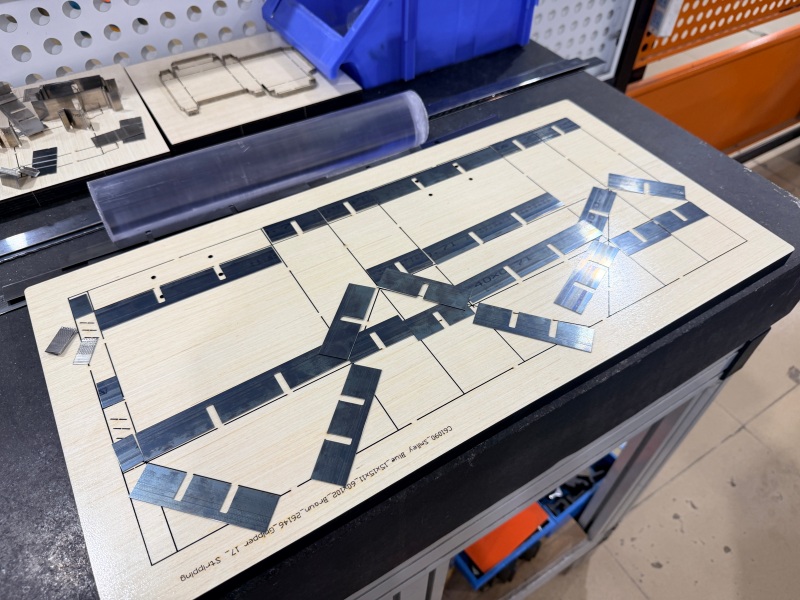
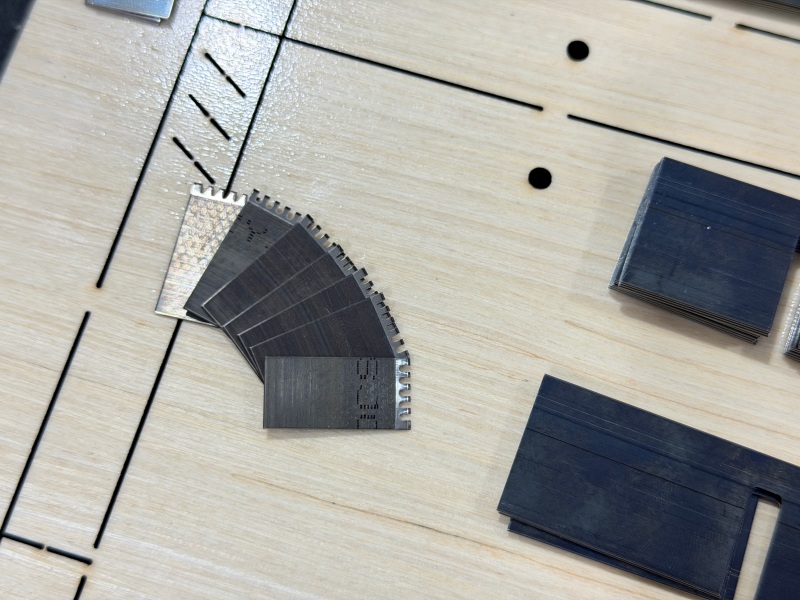
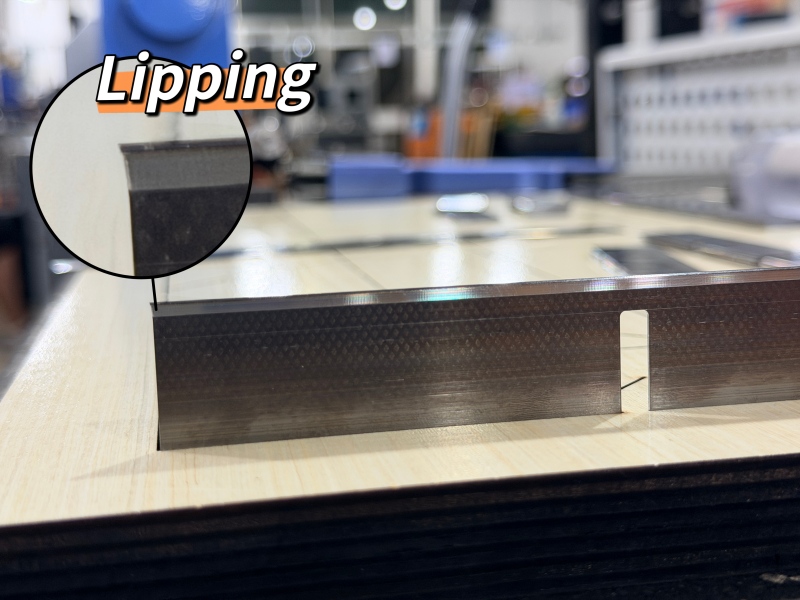
Вирізавши дошку та сформувавши правила, настав час зібрати матрицю.
- Вставте ріжучі планки в прорізи по лініях різу.
- Вставте правила згину вздовж ліній згину.
- Переконайтеся, що кожна лінійка розташована на правильній висоті та щільно прилягає до свого отвору.
- Переконайтеся, що всі правила рівні. Лінійка, яка стоїть надто високо, ріже надто глибоко; той, який сидить занадто низько, повністю пропустить папір.
Цей крок часто називають «вставкою правила» або «складанням матриці». Це робота над деталями, але правильне виконання означає різницю між чистим і безладним.
Після введення правил вам знадобиться гума. Навколо правила, трохи вище ріжучої кромки, розміщують гумові смужки. Їхня робота проста: коли матриця тисне та розрізає папір, гума відштовхує папір із матриці, щоб він не прилипав.
- Рівномірно розмістіть гумові смужки навколо всіх лінійок.
- Переконайтеся, що гума розташована вище за край правила.
- Переконайтеся, що гума не блокує місця порізів або складок.
- Перевірте виштовхування, притиснувши аркуш паперу до матриці та піднявши його.
Перед тим, як матрицю запустять у виробництво, її потрібно протестувати.
- Виконайте пробний розріз на фактичному матеріалі паперового мішка.
- Перевірте якість різання: чи чисті зрізи? Папір повністю прорізаний?
- Перевірте якість згину: чи акуратно папір складається вздовж ліній згину? Будь-які тріщини або розриви означають, що правила зминання потребують коригування.
- Перевірте виштовхування: чи плавно папір виходить із матриці?
- Налаштуйте будь-які правила або гуму за потреби.
- Коли все буде правильно, очистіть матрицю, позначте на ній тип і розмір мішка та зберігайте належним чином.
Під час виготовлення штампів для паперових пакетів основними етапами обладнання є різання штампової дошки, згинання сталевих лінійок і підготовка лінійок для згинання. Adewo пропонує три машини, які охоплюють ці етапи. Кожен з них можна використовувати окремо або як частину невеликої виробничої лінії.
1. Машина лазерного різання ADW-LC600 із фіксованою головкою
Після того, як дизайн матриці готовий, першим етапом виробництва є розрізання матриці. ADW-LC600 — це машина для лазерного різання, розроблена для цієї роботи.
Він використовує фіксовану лазерну головку та рухомий стіл, що забезпечує стабільність різання. Імпортна шліфована кулькова гвинтова передача забезпечує довговічність і високу точність, а поперечна конструкція забезпечує тривалу роботу. Система автоматичного різання дозволяє різати дошку різної товщини за один прохід, а дзеркало та лінзу легко замінити та очистити. Він може обробляти фанеру від 6 мм до 22 мм, а також ПВХ плиту, акрил і сталь менше 3 мм.
| Пункт | Специфікація |
|---|---|
| Робоча зона | 1200 × 1800 мм (налаштовується) |
| Лазерний шлях | Лазерна головка фіксована, стіл рухається |
| Тип приводу | Імпортний заземлений кульковий гвинт |
| Розкрій матеріалів | Фанера 6–22 мм, ПВХ, акрил, сталь <3 мм |
| Формат файлу | AI, DST, PLT, BMP, DXF |
| Блок живлення | Однофазний 220В, 50/60Гц, 10А |
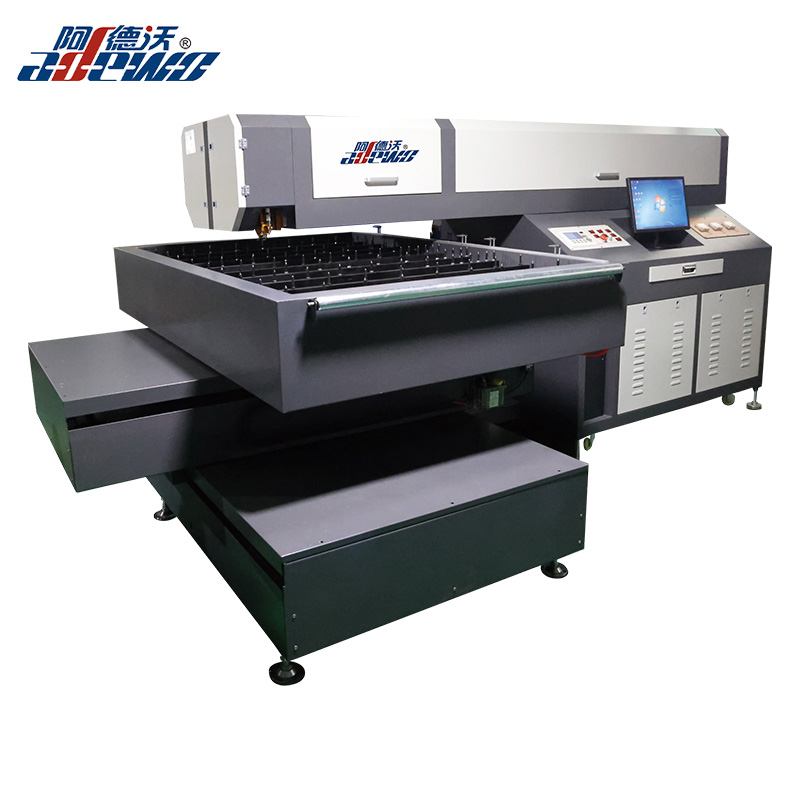
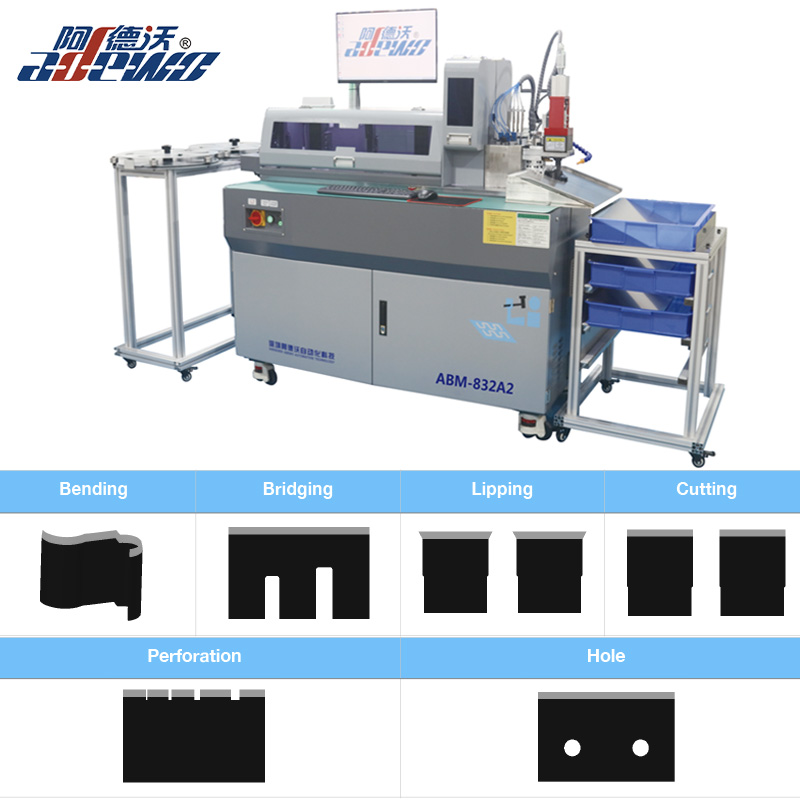
2. Автоматичний згинальний верстат ABM-832A2
Після того, як штампована дошка вирізана, сталеві лінійки потрібно зігнути та вирізати, щоб вони відповідали формі паперового мішка. ABM-832A2 автоматизує цей крок.
Він поєднує згинання та різання в одній операції, роблячи процес безпечнішим і ефективнішим. Інструмент з декількома пуансонами пропонує такі варіанти, як кромка, вирізання форми, перемичка, отвір або перфорація, і кожен інструмент є незалежним і його легко замінити. Подвійні затискачі з гвинтовою направляючою подачею забезпечують безперервну роботу, а інтелектуальне програмне забезпечення просте у використанні з кількома варіантами мови. Він підтримує лінійки товщиною від 0,45 мм до 1,05 мм і висотою лінійок від 8 мм до 32 мм.
| Пункт | Специфікація |
|---|---|
| Товщина правила | 0,45, 0,53, 0,71, 1,05 мм |
| Висота правила | 8–32 мм |
| Основні функції | Згинання, липінг, розріз за формою, перемичка, плоский розріз |
| Додаткові функції | Перфорація, отвір |
| Формат файлу | DXF, DWG |
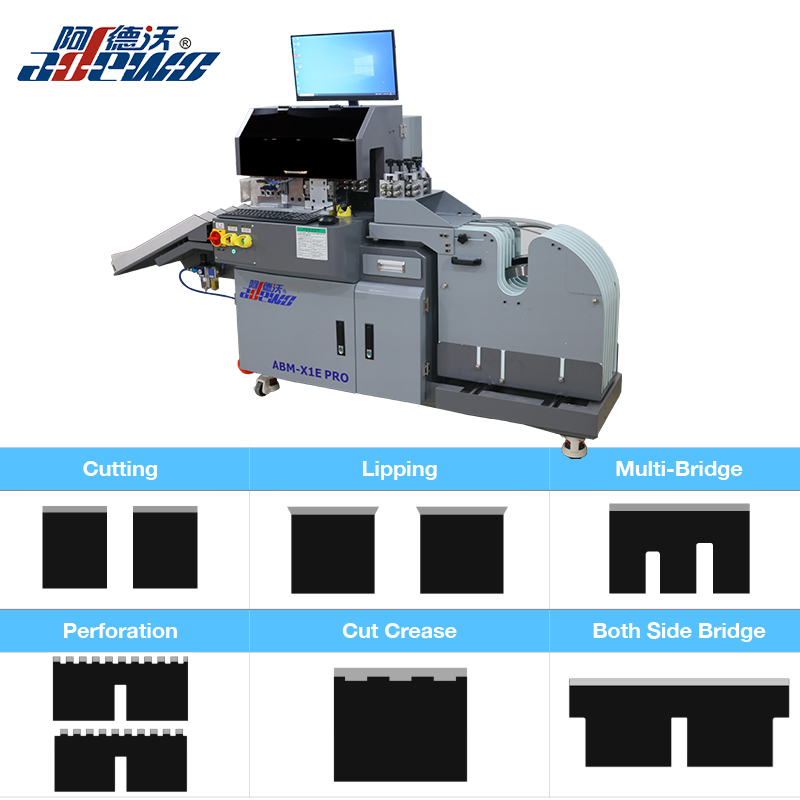
3. ABM-X1E PRO Сортування по довжині Біговка для різання
Правила згинання важливі для чистих складок на паперових пакетах. ABM-X1E PRO допомагає точно підготувати правила згинання та відповідні функції.
Програмне забезпечення автоматично визначає різну довжину, тому вам не потрібно сортувати їх вручну. Інструменти можна настроювати, включаючи опції для лінійки зачистки та лазерної складки 4/8 пунктів. Кожен інструмент є незалежним і його легко замінити, а серводвигун виконує автоматичне перемикання та автоматичне різання. Ширину перфорації та вирізану складку можна встановити через програмне забезпечення. Касета з декількома правилами вміщує до семи котушок сталевих лінійок, що робить зміни легкими та безпечними. Машина також підтримує програмне забезпечення англійською та китайською мовами та займає невелику площу.
| Пункт | Специфікація |
|---|---|
| Товщина правила | 0,71, 1,05, 1,42 мм |
| Функції трьох інструментів | Перемикання, різання, облицювання, двосторонній міст |
| Функції чотирьох інструментів | Перемикання, різання, кріплення, двостороння перемичка, перфорація |
| Додаткові функції | Вирізання згину, кутовий зріз, правило для згинання 4pt/8pt, правило для зачистки |
| Формат файлу | DXF, DWG |
- Цехи, що виробляють паперові пакети, регулярно вмирають, хто хоче скоротити час виконання.
- Пакувальні компанії, яким потрібне швидше виробництво штампів для виконання жорстких графіків доставки.
- Виробники, які шукають кращої узгодженості та повторюваності в різних роботах.
- Підприємства, які планують масштабувати виробництво паперових пакетів, не збільшують пропорційно витрати на робочу силу.
Виготовлення штампів для паперових пакетів — це багатоетапний процес, який вимагає точності на кожному етапі — від проектування CAD і лазерного різання до згинання лінійки, вставки, гумування та тестування. Виконання будь-якого з цих кроків неправильно означає, що матриця не ріжеться чітко, не м’ється належним чином або не служить довго.
Доброю новиною є те, що більшу частину цього процесу можна автоматизувати. Якщо ви виробляєте матриці для паперових мішків і бажаєте підвищити швидкість, точність або сталість, ці машини варто вивчити. Ви можете зв’язатися з Adewo, щоб отримати демонстрацію, специфікації машини або технічну підтримку, адаптовану до ваших виробничих потреб.
Авторське право © 2022 Adewo Automation Equipment Co.,ltd. Всі права захищено.
Links Sitemap RSS XML Політика конфіденційності