
Авторське право © 2022 Adewo Automation Equipment Co.,ltd. Всі права захищено.
Links Sitemap RSS XML Політика конфіденційності

Правило згинання Обробка позаду упаковки
Упаковка може виглядати простою зовні, але кінцеві характеристики картонної упаковки визначаються багатьма деталями в її структурі. Пакунок повинен складатися в правильному положенні, плавно відкриватися, залишатися стабільним під час виробництва та, в деяких випадках, розриватися або відділятися контрольованим способом.
Ці вимоги втілюються в різні структури ліній під час виготовлення матриці. Лінії для згинання, лінії різання, перфорація та перекриття мають різне призначення, і їх положення мають відповідати дизайну упаковки.
Для виробників штампів завдання полягає не просто в підготовці ліній різної довжини. Більш важливим завданням є забезпечення того, щоб кожна оброблена лінія відповідала структурі, необхідної для кінцевої коробки.
Не кожна частина упаковки потребує однакової обробки
Складна коробка зазвичай містить панелі, складні секції, отвори та сполучні області. Ці різні частини не виконують однакові функції, тому вони не завжди можуть використовувати той самий тип лінії.
Лінійка для згинання в основному використовується для створення контрольованої лінії згину. Він спрямовує картон до згортання в заздалегідь визначеному положенні, не розрізаючи його повністю.
Різання використовується там, де необхідно повністю розділити матеріал. Перфорація підходить для ділянок, які потребують контрольованого розриву, тоді як перемикання може зберегти вибрані секції з’єднаними після висікання.
В одній матриці ці структури можуть працювати разом. Кінцевий результат залежить не тільки від індивідуального методу обробки, але й від того, чи правильно розташована кожна лінія по відношенню до інших.
Різання: підготовка необхідної довжини
Перед тим, як лінійку для біговування можна буде зібрати в матрицю, їх спочатку потрібно підготувати відповідно до розмірів у конструкції матриці.
Різні секції картону вимагають різної довжини. Зовнішні ріжучі секції, складні секції та спеціальні конструкції можуть вимагати різної довжини шнура.
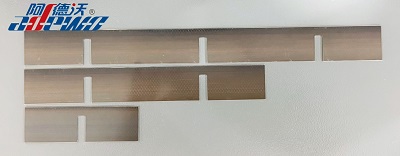
Якщо лінія надто довга або занадто коротка, це може вплинути на її положення під час складання матриці. У більш складних структурах матриці навіть невеликі відмінності можуть ускладнити встановлення або вплинути на відповідність оброблених секцій оригінальному дизайну.
Ось чому визначення довжини, сортування та різання є важливими етапами підготовки лінії.
Для виробників, які обробляють кілька дизайнів картону одночасно, автоматичне визначення різних довжин ліній також може спростити процес підготовки та зменшити потребу вручну розділяти матеріали перед складанням.
Перфорація: Створення контрольованого розриву
Не кожна упаковка розрахована на те, щоб відкриватися лише шляхом складання.
Багато коробок і картонних упаковок включають секції, які легко відкриваються, або інші структури, які потрібно відокремити вручну. Для цих застосувань безперервна лінія різання призведе до того, що секція відокремиться занадто рано.
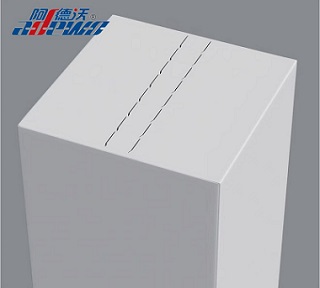
Натомість перфорація створює структуру переривчастого різання. Нерозрізані секції зберігають пакунок з’єднаним перед відкриттям, тоді як розрізані секції забезпечують певний шлях для розриву.
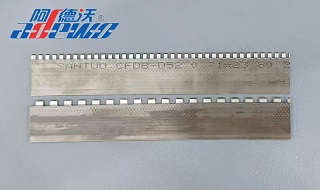
Розташування перфорації має відповідати структурі упаковки та передбачуваному методу відкриття. Занадто багато різання може послабити з’єднання, тоді як недостатнє різання може ускладнити розірвання упаковки.
Ось чому перфорація відрізняється від різання та згинання.
Перемикання: Підтримка точок підключення
Ще одна поширена вимога – це збереження з’єднаних окремих частин картону після вирізання.
Перемикання створює певні точки з’єднання вздовж обробленої лінії. Ці точки допомагають підтримувати цілісність аркуша під час виробництва, транспортування чи подальших операцій.
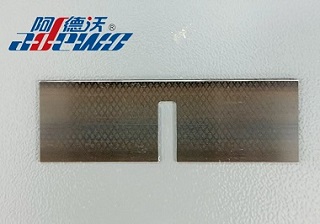
Для деяких конструкцій матриці одного моста недостатньо. На одній ділянці може знадобитися кілька точок з’єднання, і саме тут стає корисним багатомостове з’єднання.
Деякі конструкції також можуть вимагати двостороннього перемикання з відповідними положеннями перемичок по обидва боки лінії.
Розташування, кількість і розташування мостів необхідно враховувати разом із конструкцією матриці. Їх мета полягає не просто в додаванні точок з’єднання, а в забезпеченні необхідного балансу між розрізанням і залишковим з’єднанням.
Ліпінг: Покращення зрізання кутів
Деякі картонні конструкції вимагають додаткової обробки в кінці лінії, особливо там, де кілька ліній стикаються або де важливий чистий кут.
Ліпінг створює виїмку на кінці правила. Під час висікання картону це може допомогти зменшити залишки картону в кутах після різання, що призведе до чистішого кута.
Ліпінг також може допомогти зменшити перешкоди, коли правила перетинаються або збираються разом. Це стає більш актуальним, коли матриця містить компактні або складні лінійні структури.
Хоча оброблена виїмка невелика, вона може вплинути на взаємодію між сусідніми лініями та якість готової коробки.
Як ці лінії готуються перед складанням матриці?
Процес підготовки починається з проектування цифрової матриці.
Після визначення необхідної інформації про лінії необхідно визначити та відсортувати різні довжини. Лінії потім можна розрізати до заданої довжини, тоді як секції, які потребують спеціальної обробки, можуть отримати структури, пов’язані з перфорацією, перемичками, губками або зачищенням.
Для виробника штампів ці кроки тісно пов’язані. Довжина різання, позиція обробки та остаточне складання мають відповідати вихідному файлу проекту.
Оскільки структури упаковки стають деталізованішими, ручна підготовка може включати більше повторних вимірювань, сортування та обробки. Таким чином, більш організований автоматизований процес підготовки може допомогти зробити перехід від цифрового дизайну до фізичної матриці більш послідовним.
ADEWO ABM-X1E PROМашина для сортування по довжині
Машина для сортування по довжині ADEWO ABM-X1E PRO поєднує в собі автоматичну ідентифікацію довжини лінії та сортування з розрізанням і кількома функціями обробки лінії.
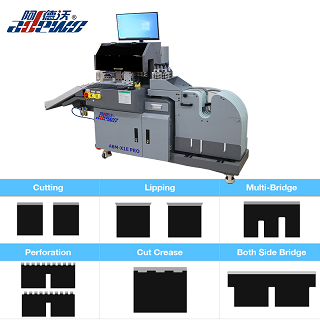
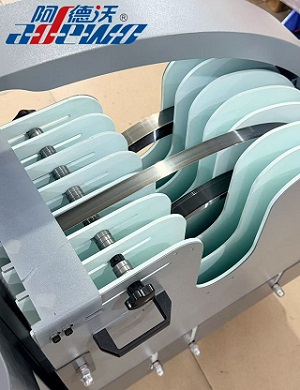
Машина, призначена для виготовлення штампів, підтримує 7 котушок лінійки та обробляє лінійки товщиною 0,71, 1,05 та 1,42 мм із висотою лінійок від 22 до 60 мм.
Його функції обробки включають:
Сортування по довжині
Нарізка
Ліпінг
Multi-Перемикання
Двостороннє перемикання
Перфорація
Машина підтримує формати файлів DXF і DWG, що дозволяє готувати інформацію про обробку з типових файлів дизайну штампу.
| Додаткова товщина правила | 0,71,1,05,1,42 мм |
| Підтримувана висота правила | 22-60мм |
| Три функції інструментів |
Перемикання, різання, облицювання, двосторонній міст |
| Чотири функції інструментів | Перемикання, різання, обрізання, перфорація, двосторонній міст |
| Додаткові функції | Cut Crease, Conner Cut, 4pt/8pt Beaping Rule, Strip Rule |
| Вага машини | 330 кг |
| Загальні розміри | 1750*760*1250 мм (ДхШхВ) |
Від дизайну упаковки до лінії обробки
Упаковка може виглядати простою, якщо розглядати її як готовий продукт, але її складання, відкриття, розривання та видалення відходів тісно пов’язані зі структурою матриці, що стоїть за нею.
Правило згинання визначає, де згинається картон. Розрізання визначає, де матеріал відділяється. Перфорація створює контрольований шлях розриву, тоді як перемикання зберігає вибрані з’єднання. Конструкції, пов'язані з обрізанням і зачищенням, задовольняють більш конкретні вимоги до матриці.
Кожен процес має свою мету, але жоден із них не існує незалежно від дизайну упаковки.
Цифровий файл штампа визначає необхідну структуру, а точна підготовка лінії перетворює цю інформацію в оброблені лінії, готові для складання штампа. Цей зв’язок між дизайном упаковки, конструкцією матриці та технологічною обробкою дозволяє дрібним деталям у цифровому дизайні стати надійними функціями в готовій упаковці.
далі:
Як зробити матриці для паперових пакетів
Авторське право © 2022 Adewo Automation Equipment Co.,ltd. Всі права захищено.
Links Sitemap RSS XML Політика конфіденційності