
Авторське право © 2022 Adewo Automation Equipment Co.,ltd. Всі права захищено.
Links Sitemap RSS XML Політика конфіденційності

Протягування — це точний процес шліфування, який використовується при виготовленні сталевих штампів.
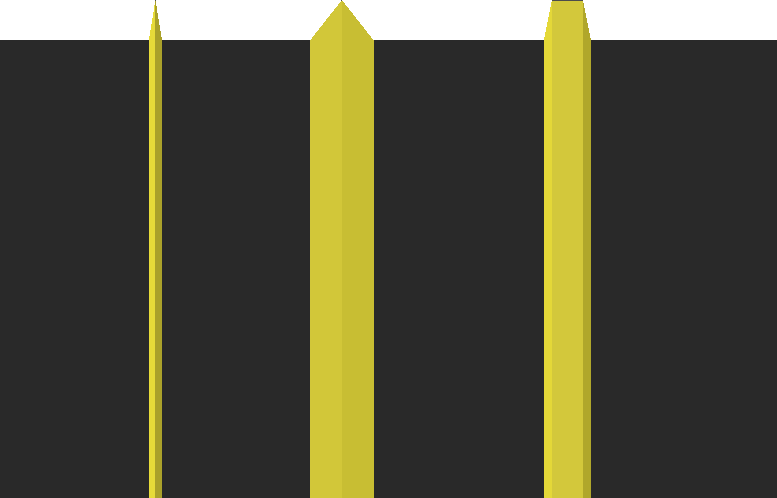
На внутрішній стороні сталевої лінійки в місці, де потрібен згин, робиться невелика рельєфна канавка.
Це зменшує перешкоди в місцях перетину ліній, запобігає втраті висоти після згинання гострих кутів і забезпечує точне встановлення лінійки та стабільну продуктивність різання.
Навіщо потрібна протяжка для сталевих штампів?
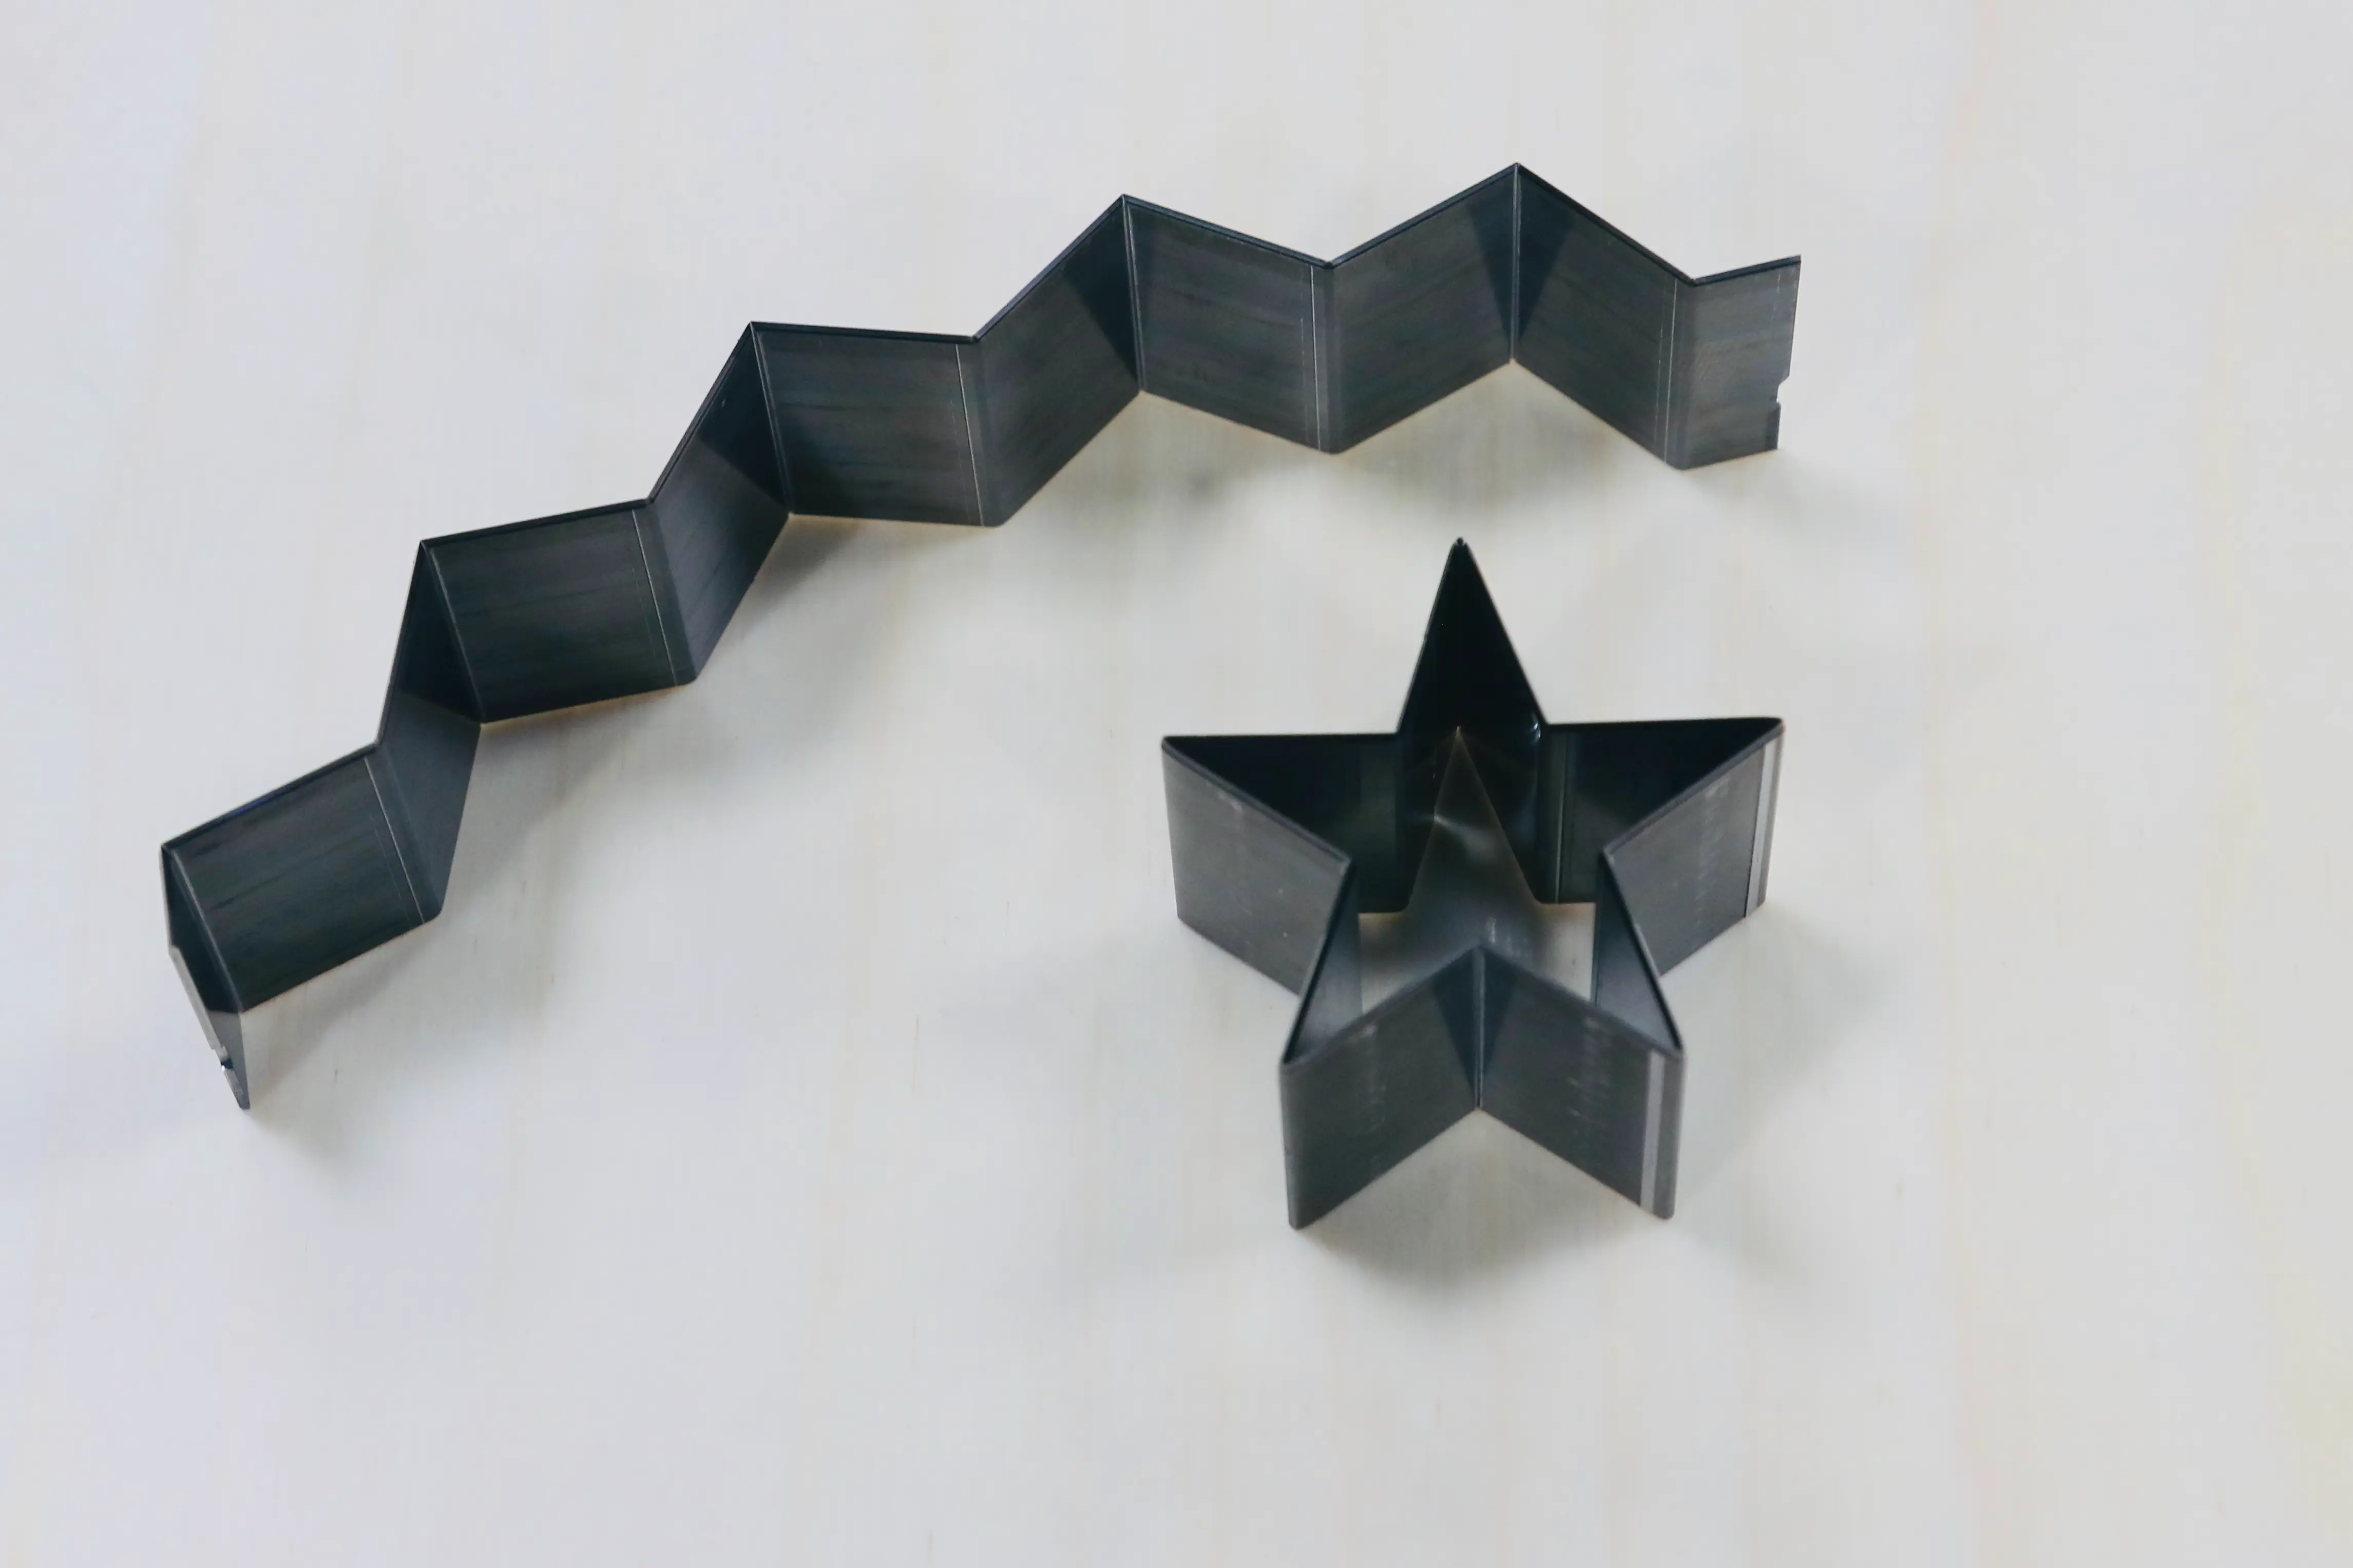
Наприклад, під час виготовлення форми п’ятикутної зірки використання лінійного з’єднання (з’єднання окремих сталевих лінійок) за гострими кутами може знизити загальну міцність конструкції матриці.
Область зрощення може стати слабшою під час повторних операцій різання, що впливає на довговічність і стабільність матриці.
Без протяжки, використання однієї сталевої лінійки для формування гострих кутів також може створити труднощі.
Під час згинання внутрішня сторона правила стискається, що може призвести до закруглення гострого кута.
У результаті остаточна матриця може не досягти необхідної якості формування гострого кута.
У процесі протяжки у зоні згину створюється рельєфна канавка перед формуванням сталевої лінійки.
Це дозволяє згинати правило під гострі кути, зберігаючи початкову висоту зрізу та міцність конструкції.
Чому протяжка важлива для виготовлення високоточних штампів?
Оскільки попит на упаковку преміум-класу продовжує зростати, особливо в таких галузях, як упаковка для сигарет, фармацевтична упаковка та картонні коробки високого класу, виробникам потрібна більша точність для складних і неправильних форм.
Тому технологія протягування стає все більш важливою у сучасному виробництві штампів зі сталевими лінійками.
Інші застосування протяжки у виготовленні сталевих лінійок
Окрім покращення формування гострих кутів, протяжка також використовується для покращення точності перетину сталевих лінійок і підвищення ефективності різання.
Із зростанням попиту на високоякісну упаковку, особливо в таких галузях, як картонна упаковка преміум-класу, фармацевтична упаковка та коробки спеціальної форми, вимоги до точності різання та підгонки правил стають дедалі суворішими.
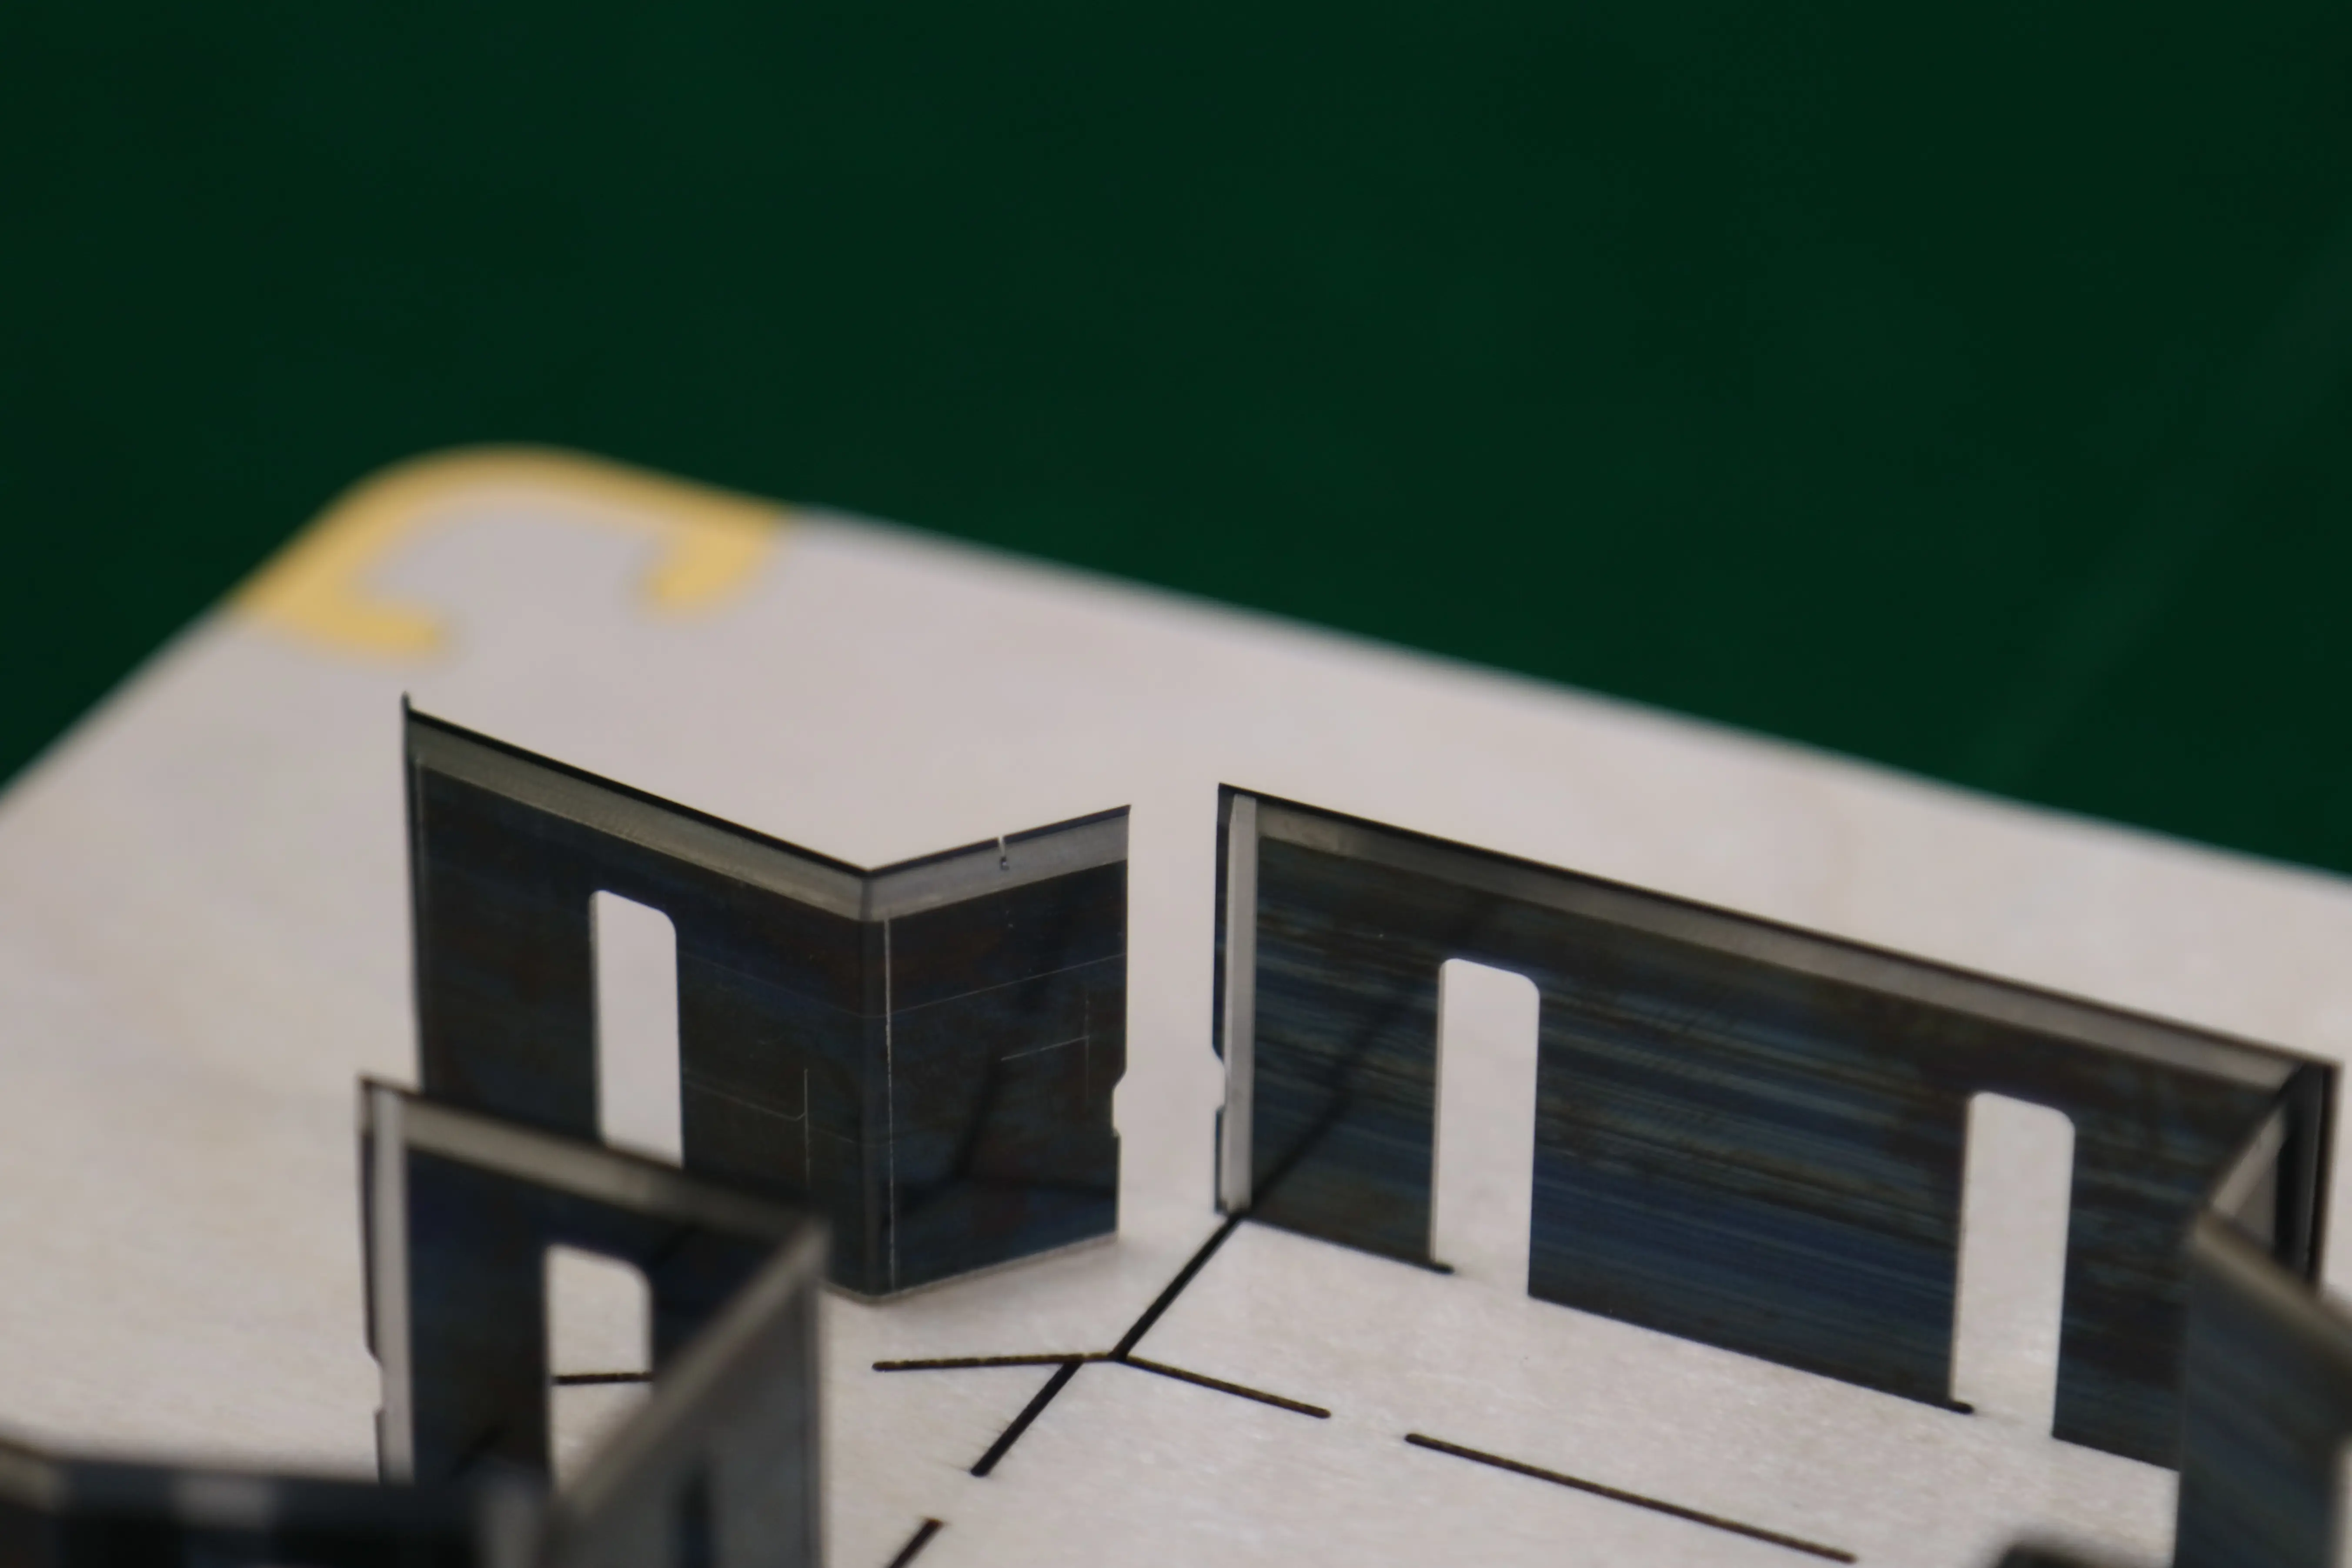
У точках перетину, де зустрічаються горизонтальні та вертикальні сталеві лінійки, кут скосу ріжучої кромки може створити невеликий зазор між лініями.
Цей зазор може вплинути на точність підгонки ріжучих кромок і може призвести до непослідовних результатів різання або слідів на кінцевих продуктах.
Застосовуючи протяжку в зоні перетину сталевої лінійки, створюється невелика рельєфна канавка для зменшення перешкод, спричинених кутом скосу ріжучої кромки.
Це дозволяє сталевим лінійкам щільніше підходити один до одного і покращує загальну точність і стабільність конструкції матриці.
Як обробляється протяжка у сталевих штампах?
Традиційно протяжка була ручним процесом, який вимагав від кваліфікованих операторів шліфувати рельєфні канавки в певних місцях.
З розвитком технології автоматичного згинання протягування тепер можна інтегрувати в процес автоматичного згинання, підвищуючи ефективність і послідовність.
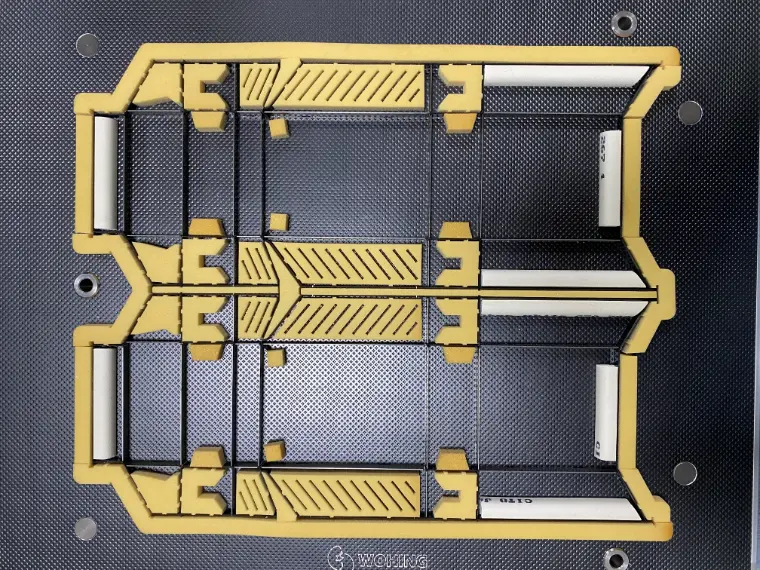
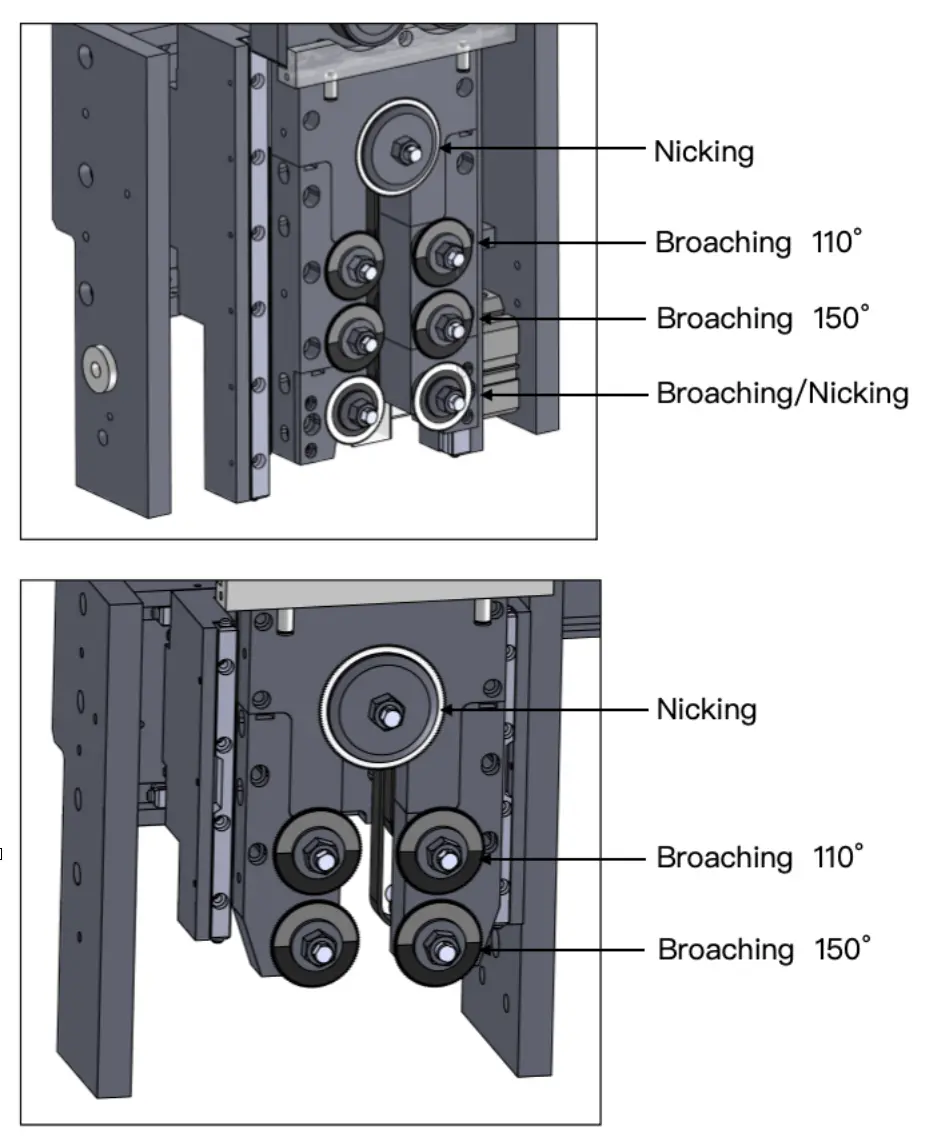
Багатофункціональний автоматичний згинальний верстат ADEWO ABM-832C2 використовує шліфувальні диски з карбіду вольфраму для обробки протяжних канавок на сталевих лінійках.
Верстат підтримує як CW (за годинниковою стрілкою), так і CCW (проти годинникової стрілки) напрямки протягування, забезпечуючи гнучку обробку для різних кутів згинання та конструкцій матриць.
ABM-832C2 може бути оснащений двома або трьома наборами пильних полотен для протяжки відповідно до різних вимог застосування.
Можна вибрати різну ширину леза для досягнення точних результатів протягування для різних специфікацій сталевих лінійок і умов згинання.
Завдяки інтелектуальному програмному контролю машина автоматично аналізує геометрію та кути згину імпортованого креслення.
Відповідно до необхідного кута та положення система визначає, де потрібна протяжка, і автоматично вибирає відповідне полотно для протяжки для обробки.
Схожі статті
1. Як вибрати правильний автоматичний лінійнозгинальний верстат для виготовлення штампів?
2. Що таке нікінг у виготовленні штампів?
3. Що таке бридж у виготовленні штампів?
4. Що таке Ліпінг у виготовленні штампів?
5. Що таке перфорація при виготовленні штампу?
Авторське право © 2022 Adewo Automation Equipment Co.,ltd. Всі права захищено.
Links Sitemap RSS XML Політика конфіденційності